


Алгоритм создания референтной модели АСУ для промышленных предприятий
Промышленные предприятия активно внедряют цифровые технологии и переходят на российские ИТ-решения в рамках политики импортозамещения. Успех цифровой трансформации зависит от комплексного подхода, основанного на поэтапном движении от текущего состояния «как есть» к желаемому «как должно быть». Рассмотрим гибридный подход к развитию ИТ-ландшафта предприятия и примеры встраивания в инфраструктуру современных приложений, созданных, в частности, на основе искусственного интеллекта.
Современные платформы используют два основных типа архитектур: монолитную и микросервисную. Монолитная система строится как единое целое, включающее пользовательский интерфейс, сервер и базу данных. При таком подходе все изменения требуют полной пересборки системы, но решения просты в развёртывании (с учётом централизованной отладки), чаще демонстрируют высокую производительность, упрощают обеспечение безопасности и эксплуатацию.
Микросервисная архитектура предусматривает создание множества отдельных компонентов, каждый из которых решает свою задачу и взаимодействует с другими через сетевые протоколы (например, HTTP). Это обеспечивает гибкость и независимость модулей. Однако внедрение микросервисов повышает сложность сопровождения и приводит к необходимости использования продвинутых DevOps-практик (автоматизации CI/CD, контейнеризации и оркестрации с использованием, например, Kubernetes).
Монолитные решения подходят для стабильных бизнес-процессов, микросервисы эффективны там, где требуются частые изменения и адаптация, например в аналитике или оптимизации производства. Выбор архитектуры с учётом специфики предприятия позволит обеспечить баланс между стабильностью и гибкостью, снизив расходы на поддержку и разработку.
Монолитные системы
Для автоматизации устоявшихся процессов применялись импортные и российские продукты, в том числе АСУ ТП, АСОДУ (система оперативного диспетчерского управления), MES-системы.
АСУ ТП базируется на широком использовании средств микропроцессорной техники, прежде всего промышленных микропроцессорных контроллеров (далее – ПК). На входные модули контроллера подаются сигналы от датчиков технологических параметров и другие управляющие входные сигналы с физических устройств. К выходным модулям ПК подключаются исполнительные механизмы и регулирующие органы. Выбор других технических средств зависит от решения вопроса о принципах организации операторского интерфейса (SCADA).
MES-компоненты обеспечивают поддержку производственных процессов, включая диспетчеризацию производства, в том числе управление сырьём, заказами, отслеживание степени выполнения плана; оперативное календарное планирование; управление качеством продукции и техническим обслуживанием; оценку уровня производительности, учёт рабочего времени и простоя, формирование отчётности; управление товарно-сырьевыми потоками и др.
Технологии монолитных разработок, проверенные многолетним опытом, могут применяться службами эксплуатации, в том числе при изменении производственных процессов. Нет необходимости обеспечивать и содержать штат специалистов. Возможна в таких случаях уже устоявшаяся практика техподдержки по телефону.
К преимуществам монолитной архитектуры относятся:
- Простое развёртывание. Использование одного исполняемого файла или каталога упрощает развёртывание, отсутствует необходимость управлять множественными сервисами, настраивать сложные системы оркестрации или координировать развёртывание нескольких компонентов.
- Быстрота первоначальной разработки. Приложение легче разрабатывать, когда оно создано с использованием одной базы кода, не нужно тратить время на проектирование механизмов межсервисного взаимодействия.
- Производительность. В централизованной базе кода и репозитории один интерфейс API может выполнять функцию, которую при работе с микросервисами реализуют многочисленные API.
- Упрощённое тестирование и отладка. Весь код располагается в одном месте, что облегчает отслеживание выполнения запросов и поиск источников проблем. Сквозное тестирование проводится быстрее и эффективнее, поскольку тестируется единый централизованный модуль, а не распределённая система. Централизованная система логирования позволяет легко отслеживать ошибки и анализировать поведение всего приложения.
Микросервисный подход
Рассмотрим аналитическую пирамиду (рис. 1). Внизу находятся транзакционные системы OLTP (Online Transaction Processing), работающие в реальном времени, выше – системы бизнес-аналитики, такие как хранилища и витрины данных, OLAP-системы (Online Analytical Processing) для углублённого анализа. Верхний уровень занимают аналитические приложения, помогающие принимать взвешенные управленческие решения на основе данных.
По мере движения от основания пирамиды к её вершине детальные операционные данные преобразуются в агрегированную информацию.
Для задач моделирования по оптимизации технологических и производственных процессов логично применять микросервисы, используя их преимущества в гибкости и автономности команд разработки, непрерывности развёртывания и ускоренных циклах релизов (CI/CD), гибком масштабировании, независимом тестировании за счёт контейнеризации и оркестрации, поскольку команды стремятся увеличить скорость разработки, и каждая следующая модель или оптимизация существующей может происходить независимо с использованием различного инструментария.
Микросервисы продвигают идею модульности как объекты первого класса в распределённой архитектуре, обеспечивая параллельную разработку и компоненты с независимыми циклами выпуска. Применение микросервисов сопровождается потерей централизованных стандартов разработки, а также повышенной сложностью эксплуатации.
Может показаться, что труд разработчика становится проще, но нет: компонентов много, система разрастается, управлять ею труднее. Самое сложное – понять, как расположить элементы, чтобы инфраструктура была максимально эффективной и при этом не увеличить затраты на оборудование. Вручную это долго и тяжело.
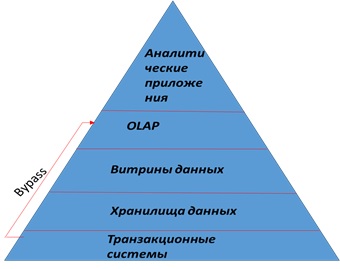
Рис. 1. Аналитическая пирамида.
Kubernetes возник как инструмент для автоматизации процесса развёртывания контейнерных приложений, значительно упростив работу программистов и системных администраторов, став основой современного DevOps-подхода. Разработчики получили возможность самостоятельно и многократно развёртывать программы без участия админов, которым теперь достаточно следить за состоянием платформы Kubernetes, поскольку при авариях и сбоях она автоматически восстанавливает работоспособность приложений.
Платформа Kubernetes, предлагающая удобный каркас для управления распределёнными системами, отвечает за горизонтальное масштабирование приложений, обработку отказов, балансировку нагрузки, мониторинг и ведение журнала событий. Обеспечивая свободу выбора разработчиками инструментов и языков программирования, платформа предоставляет возможность создавать независимые микросервисы, свободно общающиеся между собой через стандартные интерфейсы вроде RESTful API и стандартных протоколов обмена сообщениями (HTTP, AMQP).
Микросервис – автономный процесс, поэтому можно разрабатывать и развёртывать каждый компонент отдельно. Если изменить один элемент, то не нужно изменять или развёртывать какой-то другой сервис (правда, только если API не изменяется или изменяется обратно совместимым образом).
При многих преимуществах микросервисов отдельные команды могут расходиться в технических решениях, что вызовет ряд проблем:
- множественные решения общих потребностей в рамках всей организации нарушают принцип «Не повторяйся»;
- разработчики, желающие сменить команду или перейти в другую, сталкиваются с необходимостью изучения нескольких технологических стеков и архитектурных решений;
- операционным командам, которые проверяют и развёртывают несколько приложений, приходится учитывать технологические решения каждой команды.
Как показывает практика, с учётом опыта развития монолитов, уровня зрелости предприятия целесообразно выстраивать гибридный ИТ-ландшафт предприятия.
Гибридная платформа
Современная единая цифровая платформа включает монолитные и микросервисные приложения. Монолитные организованы согласно классической структуре автоматизации, микросервисы представляют собой отдельные небольшие элементы, размещённые на разных серверах – реальных компьютерах, виртуальных машинах или в облаках (частных, публичных либо смешанных). Обобщённая схема гибридной цифровой платформы приведена на рис. 2.
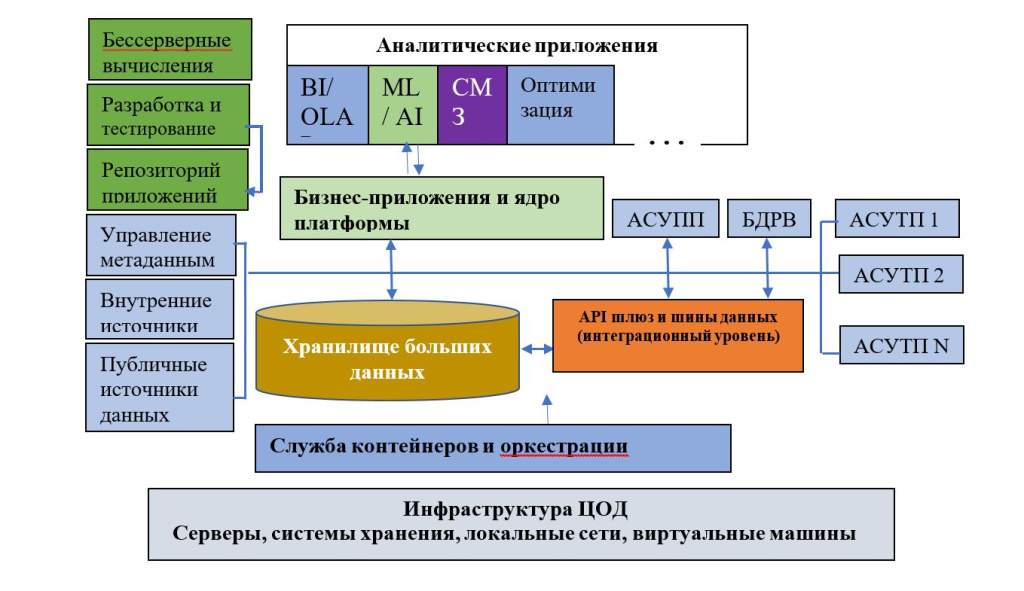
Рис. 2. Обобщённая схема гибридной цифровой платформы.
Для промышленных предприятий важно отстраивать систему оперативного производственного управления на гибридной платформе с отслеживанием различных требований:
- рыночных, ориентированных на достижение целевых показателей по каждому товару, рынку на определённый период;
- операционных, направленных на эффективное использование ресурсов организации для производства конкурентоспособных продуктов и услуг;
- экологических, призванных решить конфликт/противоречие между экономическими и экологическими интересами;
- кадровых, касающихся формирования высокопрофессионального, сплочённого и ответственного коллектива для достижения долгосрочных целей.
Создание приложений: от «как есть» к «как должно быть»
К основным ключевым целевым показателям производства относятся:
- производительность труда;
- показатели качества продукции по ГОСТ Р ИСО 9000–2015, ГОСТ 15467–79;
- экологические показатели, объём инвестиций и текущих затрат, направленных на охрану окружающей среды в разрезе основных видов экономической деятельности;
- материалоотдача, определяемая как стоимость выпущенной за год продукции к вложенным материальным затратам.
Рассмотрим примеры встраивания в гибридную инфраструктуру предприятия приложений, помогающих улучшать производственные показатели и повышать общую эффективность предприятия.
Система управления простоями, или OEE-подход
Показатель OEE представляет собой отношение продуктивного времени работы (идеального времени производства) к плановому времени работы. С учётом потерь производительности и качества этот коэффициент может быть рассчитан по формуле:
качество × производительность × готовность = OEE.
Значимой информацией являются простои оборудования. Смысл управления простоями оборудования (УПО) заключается в более глубоком анализе причин остановки работы. Задача управления простоями сводится к нахождению промежутков времени, когда оборудование не работало либо работало с пониженной скоростью или качеством, и классификации их согласно модели времени и дерева причин. После классификации промежутки времени агрегируются для каждой категории и получаются статистические показатели для расчёта KPI.
Анализ показателей OEE – отправная точка для решения проблем потери эффективности. Один из распространённых подходов к наблюдению – сравнение показателя OEE с некоторым целевым значением. Если разница ощутимая, нужно искать причины.
Системы OEE/УПО занимают особое место среди систем класса MES, поскольку их функции наиболее понятны, а эффект от внедрения предсказуем. При наличии существующих систем контроля, из которых можно получать оперативные данные о работе оборудования, система OEE/УПО может быть внедрена в минимальные сроки. Сразу после её внедрения пользователи будут получать оперативную информацию, на основании которой можно принимать решения, позволяющие повысить эффективность работы оборудования. Важно, что результаты решений будут видны в той же системе, тем самым обеспечивается быстрая обратная связь, стимулирующая инициативность работников.
Таким образом, OEE/УП-система естественным образом интегрируется в информационную среду MES. Но что делать, если до внедрения OEE/УП на предприятии MES не существовало? Можно пойти двумя путями – использовать автономное решение для анализа эффективности работы оборудования или начать внедрение MES с создания информационной среды и построения системы OEE/УП на её основе.
Системы машинного зрения
Системы машинного зрения (СМЗ) в промышленности разрабатываются для решения широкого круга задач, начиная с логистики и заканчивая контролем качества продукции. Одной из базовых функций СМЗ является считывание идентифицирующих изделий кодов, таких как штрихкоды и QR-коды, что существенно упрощает учёт и отслеживание товаров на различных этапах производства и логистической цепочки.
В последние годы всё более востребованной становится задача контроля качества изделий. СМЗ позволяют автоматически выявлять дефекты, несоответствия и отклонения от заданных параметров, что особенно важно для таких отраслей, как машиностроение, электроника, пищевая промышленность, фармацевтика и производство упаковки.
В таком варианте использования СМЗ решает следующие задачи:
- Обнаружение и прослеживание деталей по этапам технологического процесса. Основные методы обнаружения – использование штрих-кодов, RFID-меток и оптического распознавания объектов. Шаговая автоматизация процесса возможна благодаря интеграции автоматизированных систем слежения и компьютерному управлению оборудованием.
- Контроль соблюдения технологических регламентов и производственных операций с помощью датчиков и сенсоров, фиксирующих показатели давления, температуры, влажности и вибрации оборудования. Интеграция этих устройств с системами промышленной аналитики обеспечивает мгновенное реагирование на отклонения от нормы, что позволяет предотвращать аварийные ситуации. Особая роль отводится алгоритмам машинного обучения, способным прогнозировать возможные неисправности оборудования и тем самым минимизировать риск незапланированных простоев.
- Контроль качества продукции и выявление дефектов на основе сочетания автоматического осмотра готовых изделий и глубокого анализа данных. С помощью высокочувствительных камер и лазерных сканеров производители осматривают корпус, двигатель, трансмиссию и прочие элементы машины. Обработанные по специальным алгоритмам данные позволяют выявить мельчайшие повреждения поверхности или нарушения формы деталей.
Пилотные внедрения СМЗ проведены на ряде промышленных предприятий.
Для более детального изучения возможностей и применения систем машинного зрения в промышленной автоматизации можно ознакомиться в источнике [4], где представлены комплексные решения и успешные кейсы внедрения СМЗ.
Прогнозные модели (ML)
Прогнозная аналитика начинается с бизнес-целей промышленного предприятия по сокращению потерь и затрат, экономии времени. Предиктивные системы (ПС) могут повысить ситуационную осведомлённость в масштабах предприятия, контролируя редко или трудно измеряемые технологические параметры, моделируемые на основе прямых и косвенных данных АСУ ТП, либо оптимизировать стратегии технического обслуживания.
Важное техническое условие функционирования ПС – наличие непрерывного потока данных АСУ ТП, которые интегрируются с накопленной информацией об операциях и затем используются для получения дополнительных сведений о производстве для прогнозирования новых решений. Предлагаемые ПС могут функционировать в формате советчиков или измерительных систем.
Существует зависимость между измеряемыми технологическими параметрами и набором зависимых целевых показателей, которые не измеряются либо измеряются редко. Определяется степень корреляции, и на основе этих данных гипотеза подтверждается или опровергается. Опыты разработки с виртуальными анализаторами, по сути ПС, публикуются достаточно часто [1–3]. Данный подход был реализован при создании модели качества дизельного топлива (рис. 3), получаемого с технологической установки первичной переработки нефти на нефтеперерабатывающем заводе (НПЗ) [3].
Одной из существенных характеристик качества выходного продукта была температура 90 %-ной верхней точки кипения дизельной фракции (T, 320–350 °С). Прямое измерение стационарными средствами температуры дизельного топлива (ДТ) не производится ввиду сложности конструкции колонны. При этом дважды в сутки выполняется лабораторный анализ выходного продукта. В силу объективных причин (высокое качество ведёт к перерасходу ресурсов) анализировать необходимо непрерывно. Разрабатывается модель для прогнозирования температуры ДТ как целевого параметра и получения значения в моменты времени по измерениям косвенных параметров технологического процесса (с учётом параметров режима эксплуатации, характеристик оборудования и сырья).
В рассматриваемом эксперименте в качестве исходных данных были взяты: 27 технологических параметров, примерно 18 тыс. записей технологических данных для одного параметра, 486 тыс. записей из архива, восемь алгоритмов для моделей (Extra Trees, Random Forest, K-Nearest Neighbors и др.). При создании модели была проработана обучающая выборка на 70 % данных. Тестовая выборка – из оставшихся значений набора.
В результате модель позволила прогнозировать значение температуры кипения ДТ в моменты измерения косвенных параметров данного процесса. За основу была взята модель целевого параметра – ансамблевый алгоритм машинного обучения Extra Trees (на 250 деревьев решений). Точность расчёта параметра модели в два раза выше по сравнению с существующими расчётными методами. Такой тип модели можно использовать в качестве советчика для операторов и диспетчеров. Дальнейшее применение модели расчёта показателя качества продукта позволит оказывать влияние на качество управления технологическим процессом установки.
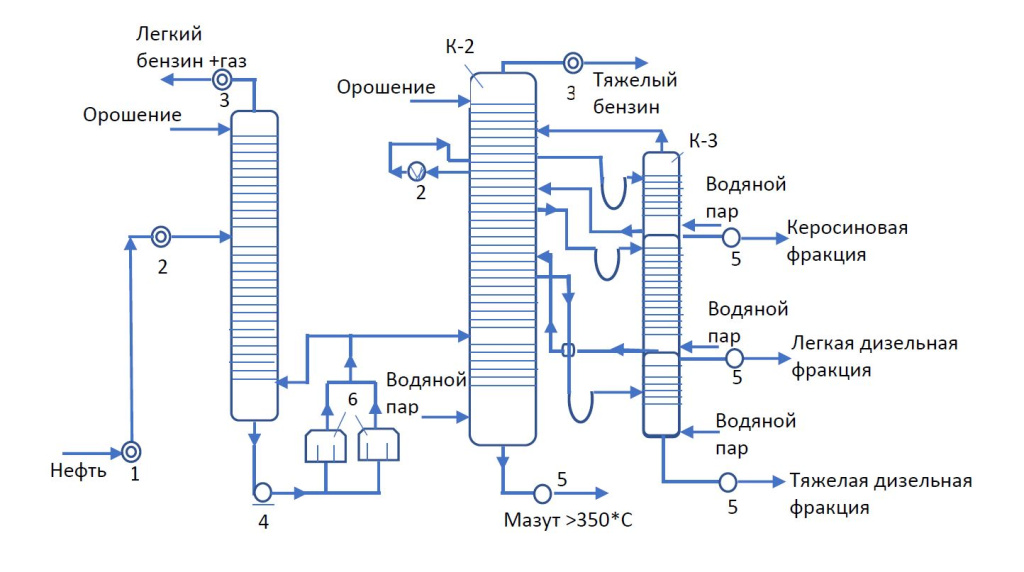
Рис. 3. Схема перегонки нефти. Процесс разделения нефти на фракции. Фокус на выделение ДТ.
Другой пример – применение ПС для оптимизации стратегий техобслуживания за счёт раннего обнаружения отклонений в работе оборудования. Для построения предиктивной модели используется большой объём исторических данных с датчиков, описывающих нормальный режим работы оборудования. На основе таких данных формируется статистическая модель или «цифровой портрет» нормального режима работы, с которым сравниваются данные реального оборудования (рис. 4).
Построенная модель управляется данными (Data driven) и не зависит от физических свойств оборудования, но алгоритмы распознавания выявляют отклонения в работе оборудования в реальном времени.
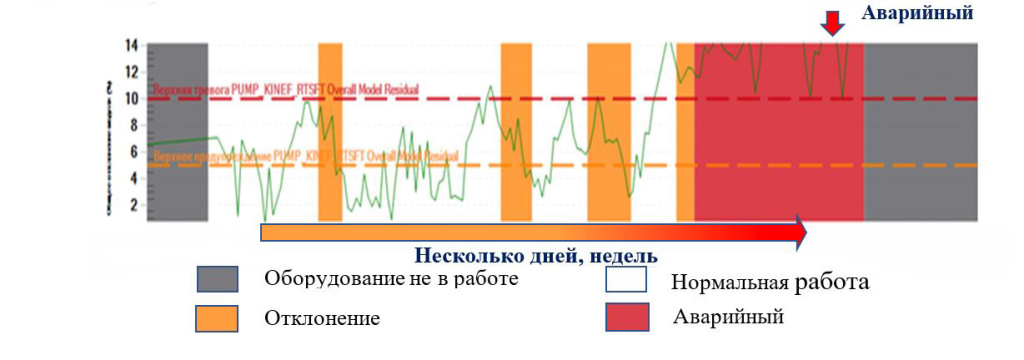
Рис. 4. Модель процесса (в качестве примера отображается температура).
При этом формируются предупреждения двух уровней. Когда нормальная работа оборудования отличается от исторической нормы, это предупреждение первого уровня, сигнализирующее о том, что необходимо следить за работой оборудования. Предупреждение второго уровня означает, что нужно предпринять действия для устранения отклонения в работе, предотвращения отказа оборудования.
В системах предиктивного обслуживания оборудования (СПОО) вводится роль эксперта по обслуживанию, который получает информацию о потенциальном отклонении от «цифрового портрета» и принимает решение о проведении осмотра, определении причины неисправности, запуске ремонтных работ.
Если эксперт может определить зависимость между отклонением и действием, которое должно последовать, то возможен автоматический запуск выбранной экспертом операции (но чаще всего с его подтверждением). В системе по раннему обнаружению дефектов в работе оборудования потребуется советчик, пока не будут созданы «цифровые портреты» сбоев с идентификацией дальнейших мероприятий в ТОиР.
Интеграционная платформа
Связность, обмен данными и взаимодействие разнородных приложений, сервисов и оборудования на предприятии обеспечивает интеграционная платформа. Для интеграции используются стандартные протоколы и интерфейсы: API, OPC UA, MQTT и др. Поддерживается добавление новых приложений и сервисов без необходимости внесения глобальных изменений в архитектуру.
Созданные на основе платформы информационные системы обеспечивают поддержку технологических процессов в виде выполнения расчётов производственных показателей. На данной платформе могут быть реализованы различные системы расчёта показателей OEE, диспетчерские системы, ситуационно-аналитические центры.
Типовой проект интеграционной платформы включает следующие основные компоненты:
- наращиваемая библиотека графических объектов для поддержки HMI;
- пакет Servers I/O (серверов ввода – вывода) для обмена данными с контроллерным уровнем;
- пакет интеграционных протоколов для обмена данными с соседними системами и системами верхнего уровня;
- инструменты для обработки данных;
- инструментарий для загрузки моделей в контейнеры и обеспечения взаимодействия.
Гибридная архитектура интеграционной платформы, сочетающая монолитные приложения и микросервисы, накладывает дополнительные требования к обеспечению информационной безопасности. Монолитные компоненты могут быть уязвимы из-за сложности масштабирования и обновления, тогда как микросервисная архитектура, несмотря на свою гибкость, предусматривает большое количество взаимодействующих сервисов, что расширяет поверхность атаки. Следовательно, безопасность должна обеспечиваться на уровне не только каждого отдельного сервиса, но и всей инфраструктуры, включая межсервисные коммуникации, контроль доступа и мониторинг.
Особое внимание следует уделять механизмам аутентификации, авторизации и защите данных на стадии разработки, в процессе внедрения и функционирования (runtime). Также важно внедрять систему мониторинга и реагирования на инциденты безопасности, поскольку своевременное обнаружение и устранение угроз минимизируют потенциальный ущерб. Комплексный подход к информационной безопасности на всех этапах проектирования и эксплуатации интеграционной платформы – гарантия надёжной работы систем промышленной автоматизации и защиты предприятий от киберугроз.
Выводы
В настоящее время автоматизация и цифровизация – это уже не опции, а стратегии, обеспечивающие поддержание конкурентоспособности, повышение качества, устойчивости и инновационного развития промышленных предприятий. Единая интеграционная платформа, обеспечивающая связность ИТ-решений и бизнес-процессов, помогает установить «единственную правду» для руководства при принятии решений.
Гибридная платформа, объединяющая монолитные приложения и микросервисы – компоненты, распределённые на физических и виртуальных машинах, частных, публичных или гибридных облаках, – позволяет обеспечить интеграцию имеющихся и создаваемых систем автоматизации технологических, производственных и бизнес-процессов, сформировать единое информационное пространство для принятия точных решений.
Доступные на российском рынке системы машинного зрения – готовый инструмент для внедрения в различные производственные процессы на предприятиях.
Широкое использование систем усовершенствованного управления технологическими процессами (СУУТП / APC) с применением оркестрации и контейнеризации позволяет превратить собираемые данные в реальный актив, востребованный для построения предиктивных систем, систем оптимизации.
Технологии искусственного интеллекта всё шире применяются в системах автоматизации производства, наделяя их новыми качествами.
Доступные интеграционные платформы, реализованные как типовой проект, обновляются в части расширения и коррекции библиотек графических объектов, перечня серверов, коммуникационных протоколов и интерфейсов, технологий ИИ для широкого спектра информационных систем, включая унаследованные и облачные сервисы.
Литература
- Шумихин А. Г., Зорин М. П., Немтин А. М., Плохов В. Г. Опыт разработки системы виртуального анализа показателей качества продуктов установок каталитического риформинга бензиновых фракций и системы их подстройки в режиме реального времени // Вестник ПНИПУ. Химическая технология и биотехнология. 2017. № 2.
- Туташова Л. Г. Виртуальные анализаторы показателей качества процесса ректификации / Автоматизация и информационные технологии. Альметьевский государственный нефтяной институт // Electrical and data processing facilities and systems. 2013. № 3. V. 9.
- Владов Р. А., Дозорцев В. М., Шайдуллин Р. А., Белоусов О. Ю. Предиктивная аналитика состояния оборудования в химико-технологических процессах // Автоматизация в промышленности. 2019. № 12. С. 44–52.
- https://www.rtsoft.ru/project-cards/pspo/product/RITMS-OMEGA/